Chiusura non conforme in tappatura: perché il difetto nasce spesso prima del tappo
Una chiusura non conforme si vede alla fine del processo, quando il tappo è già applicato e il contenitore non rispetta più lo standard atteso. Il rischio, però, è fermarsi a ciò che appare: un tappo storto, una perdita, una chiusura troppo debole, una capsula non perfettamente aderente.
In realtà, il difetto finale è spesso solo il punto in cui diventa visibile una perdita di controllo avvenuta prima. Può dipendere dal tappo, dal contenitore, dalla coppia applicata, dalla stabilità del formato, dalla regolazione della macchina o da una variazione non intercettata durante il cambio produzione.
Per questo una chiusura non conforme non andrebbe letta come un problema isolato, ma come un segnale di processo.
Quando una chiusura non conforme non è solo un tappo chiuso male
Il primo errore è attribuire automaticamente il difetto al tappo. È una spiegazione comoda, ma spesso insufficiente. Un tappo che si svita con troppa facilità può indicare una coppia di serraggio troppo bassa, ma anche una filettatura non coerente, un contenitore fuori tolleranza o una regolazione non stabile della testina.
Allo stesso modo, una chiusura troppo forzata può sembrare una garanzia di tenuta, mentre può produrre l’effetto opposto: deformazione del filetto, difficoltà di apertura, danneggiamento del tappo o stress sul collo del contenitore.
La tappatura non è solo l’atto meccanico di applicare una chiusura. È il punto in cui contenitore, tappo, macchina e parametri di processo devono lavorare insieme. Se uno di questi elementi perde coerenza, il difetto può manifestarsi in modi diversi: microperdite, chiusure inclinate, capsule non in battuta, filetti rovinati, differenze tra pezzi dello stesso lotto.
La domanda corretta, quindi, non è solo “perché il tappo non chiude?”, ma “in quale punto il processo ha perso stabilità?”.
Le cause più frequenti: tappo, contenitore, coppia e stabilità del formato
Una chiusura conforme nasce prima di arrivare alla tappatrice. Il primo elemento da verificare è la compatibilità tra tappo e contenitore. Filettature non perfettamente abbinate, imboccature fuori tolleranza, materiali troppo deformabili o tappi non adatti al tipo di prodotto possono generare difetti anche quando la macchina lavora correttamente.
La coppia di serraggio è un altro punto critico. Se è troppo bassa, la chiusura può non garantire la tenuta richiesta. Se è troppo alta, può compromettere l’integrità del tappo o del contenitore. Il problema non è solo raggiungere un valore, ma mantenerlo stabile nel tempo, tra un pezzo e l’altro, tra un lotto e l’altro, tra un turno e il successivo.
Anche la stabilità fisica del contenitore durante la chiusura incide molto. Contenitori alti, leggeri, deformabili o con base ridotta possono muoversi, inclinarsi o non rimanere correttamente centrati. In questi casi il difetto non nasce dal tappo in sé, ma dal modo in cui il contenitore arriva al momento della chiusura.
Un altro segnale da osservare è la ricorrenza del problema. Se la non conformità compare solo con un lotto specifico di tappi o contenitori, la causa può essere nella fornitura o nelle tolleranze del componente. Se emerge dopo un cambio formato, l’attenzione va spostata sulle regolazioni ripristinate, sull’altezza della testina, sulle guide e sui sistemi di centraggio.
Il ruolo della tappatrice: regolazioni, tecnologia e cambio formato
La tappatrice non è sempre la causa della non conformità, ma è il punto in cui molte variabili diventano ripetibili oppure instabili. Una macchina correttamente scelta e regolata non serve solo a chiudere il contenitore: serve a rendere costante il risultato.
Qui la distinzione è importante. Non tutte le chiusure richiedono la stessa tecnologia. Tappi prefilettati, tappi twist-off, capsule, chiusure a pressione o sistemi speciali hanno logiche applicative diverse. Anche il tipo di contenitore, la velocità della linea e la sensibilità del prodotto incidono sulla scelta della soluzione più adatta.
Le regolazioni della testina sono centrali: coppia, pressione, altezza, corsa e centraggio devono essere coerenti con il formato. Una testina usurata, una frizione non più precisa o un sistema di alimentazione tappi irregolare possono introdurre variabilità senza generare subito un fermo evidente. Il risultato è una linea che continua a produrre, ma con una quota crescente di pezzi non conformi.
Il cambio formato merita attenzione specifica. È spesso in questa fase che si creano le condizioni del difetto: guide non perfettamente allineate, parametri copiati da una produzione precedente, componenti non adatti al nuovo contenitore, prove iniziali insufficienti.
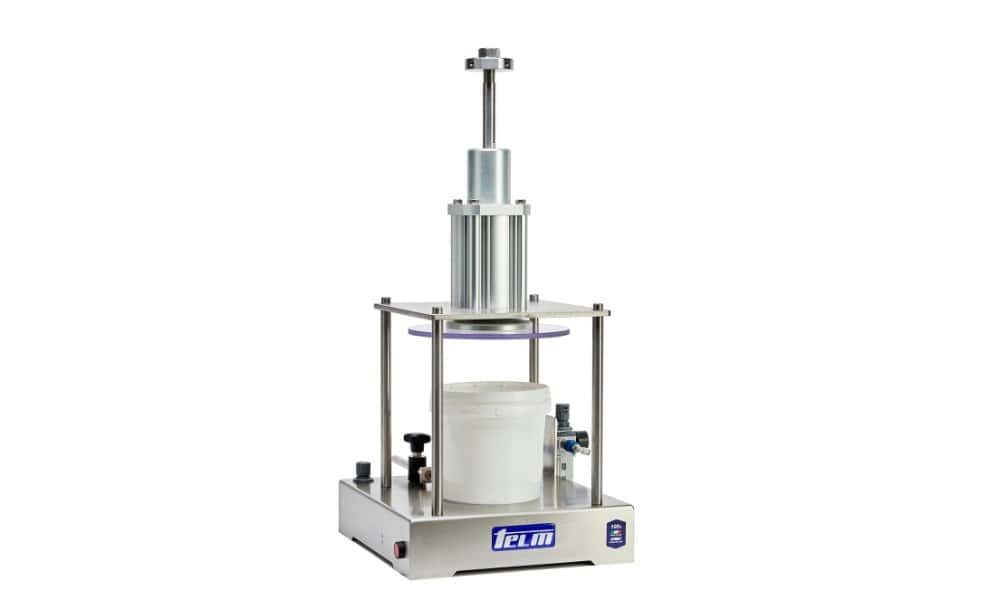
In questa fase diventa utile valutare non solo il difetto visibile, ma anche la compatibilità tra prodotto, contenitore e sistema di chiusura: le tappatrici presenti nell’offerta dell’azienda https://www.telm.it/it/tappatrici possono essere considerate proprio a partire da questa esigenza, cioè rendere il processo più stabile e ripetibile.
Il punto non è sostituire l’analisi con la macchina, ma scegliere e regolare la macchina in funzione dell’applicazione reale.
Come leggere il difetto: segnali pratici da osservare in linea
Un difetto di tappatura va letto nel suo comportamento, non solo nella sua forma. La prima distinzione utile è tra difetto costante e difetto intermittente. Se il problema si presenta su quasi tutti i pezzi, è probabile che riguardi un’impostazione, un formato o una compatibilità non corretta. Se compare in modo irregolare, può dipendere da alimentazione tappi, vibrazioni, usura, sporco, instabilità del contenitore o variazioni casuali nella movimentazione.
Anche il momento in cui il difetto compare è indicativo. Se nasce subito dopo un cambio formato, la causa va cercata nelle regolazioni. Se aumenta con la velocità della linea, il sistema potrebbe non riuscire a mantenere centraggio, stabilità o corretta alimentazione. Se riguarda solo alcuni lotti, conviene confrontare tappi e contenitori prima di intervenire sulla macchina.
Ci sono poi difetti che non emergono immediatamente. Una chiusura può sembrare conforme in uscita dalla linea e mostrare problemi dopo trasporto, movimentazione o stoccaggio. Vibrazioni, variazioni termiche e sollecitazioni successive possono mettere in evidenza una tenuta già debole in partenza.
Per questo il controllo visivo è utile, ma non basta. Deve essere affiancato da verifiche coerenti con il prodotto, il contenitore e il rischio specifico della linea.
Prevenire la non conformità: controlli, manutenzione e scelta della macchina
Prevenire una chiusura non conforme significa definire quali parametri contano davvero e controllarli con continuità. Non basta verificare a fine linea che il tappo “sembri chiuso”. Serve stabilire criteri chiari: coppia attesa, tolleranze accettabili, frequenza dei controlli, modalità di verifica dopo cambio formato e gestione delle anomalie ricorrenti.
Il controllo della coppia è uno degli strumenti più utili, purché non venga trattato come unico indicatore. Una coppia corretta perde valore se il contenitore è instabile, se il tappo è fuori specifica o se la testina non lavora in asse. La qualità della chiusura è il risultato di più condizioni convergenti.
La manutenzione ha un ruolo altrettanto concreto. Testine, frizioni, guide, sistemi di centraggio e alimentatori possono degradarsi gradualmente. Prima del guasto evidente, possono produrre piccole variazioni che incidono sulla ripetibilità della tappatura.
Infine, ogni anomalia ricorrente andrebbe documentata: formato coinvolto, lotto dei componenti, velocità linea, turno, regolazioni applicate, momento di comparsa. Senza questa memoria tecnica, il rischio è correggere ogni volta l’effetto e non la causa.
Una chiusura corretta è un equilibrio di processo, non un singolo controllo finale
Una chiusura non conforme non si risolve guardando solo il tappo difettoso. Il tappo mostra il problema, ma raramente lo spiega da solo.
La conformità nasce dall’equilibrio tra componenti, formato, macchina e controlli. Quando questo equilibrio viene mantenuto, la tappatura diventa stabile e ripetibile. Quando si interrompe, il difetto può apparire in fondo alla linea, ma la sua origine è quasi sempre più indietro.
Correggere il pezzo non basta. Bisogna capire dove il processo ha iniziato a perdere coerenza.